Anleitung zum Produktionsprozess von Blattfedern – Stanzen von Löchern zur Befestigung von Stoßstangenabstandshaltern (Teil 4)
1. Definition:
Mithilfe von Stanzmaschinen und Vorrichtungen werden an den vorgesehenen Stellen Löcher zur Befestigung von Anti-Quietsch-Pads/Abstandshaltern an beiden Enden des Flachstahls aus Federstahl gestanzt. Im Allgemeinen gibt es zwei Stanzverfahren: Kaltstanzen und Warmstanzen.
2. Anwendung:
Einige Blätter mit Augenumhüllung und andere Blätter.
3. Betriebsabläufe:
3.1. Prüfung vor dem Stanzen
Vor dem Stanzen der Löcher ist die Prüfmarke der vorherigen Bearbeitungsschritte der Flachstangen zu prüfen; diese muss in Ordnung sein. Gleichzeitig sind die Spezifikationen der Flachstangen zu überprüfen; nur wenn diese den Prozessanforderungen entsprechen, darf der Stanzvorgang beginnen.
3.2.Positionierungswerkzeuge anpassen
Wie in Abbildung 1 unten dargestellt, werden elliptische Löcher in die Enden der Flachstangen gestanzt. Das Stanzen erfolgt durch Positionierung des Mittellochs, und das Positionierungswerkzeug wird entsprechend den Abmessungen L', B, a und b angepasst.
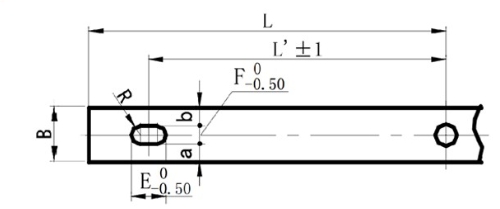
(Abbildung 1. Positionierungsdiagramm zum Stanzen eines elliptischen Endlochs)
Wie in Abbildung 2 unten dargestellt, werden an den Enden der Flachstangen kreisförmige Löcher gestanzt. Das Stanzen erfolgt durch Positionierung des Mittellochs, und das Positionierungswerkzeug wird entsprechend den Abmessungen L' und B angepasst.
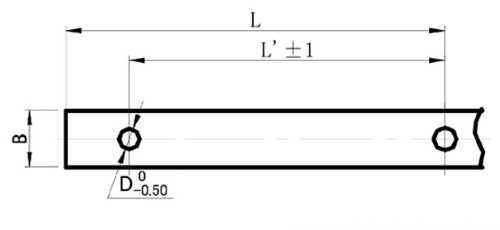
(Abbildung 2. Positionierungsdiagramm zum Stanzen eines kreisförmigen Endlochs)
3.3. Auswahl von Kaltstanzen, Warmstanzen und Bohren
3.3.1Anwendung des Kaltstanzens:
1) Wenn die Dicke des Federflachstabs t < 14 mm ist und der Lochdurchmesser größer als die Dicke t des Federflachstabs ist, eignet sich Kaltstanzen.
2) Bei einer Dicke des Flachstahls von Federstahl t≤9mm und einer elliptischen Lochform ist Kaltstanzen geeignet.
3.3.2. Anwendungen des Warmstanzens und -bohrens:
Heißes SchlagenAlternativ können Löcher in Flachstangen aus Federstahl gebohrt werden, die sich nicht zum Kaltstanzen eignen.heißes SchlagenDie Heiztemperatur muss auf 750 ~ 850 ℃ geregelt werden, und der Flachstahl ist dunkelrot.
3.4.Stempelerkennung
Beim Stanzen muss zunächst das erste Stück Flachstahl aus Federstahl geprüft werden. Nur wenn es diese erste Prüfung besteht, kann die Serienproduktion fortgesetzt werden. Während des Vorgangs ist besonders darauf zu achten, dass sich die Positioniermatrize nicht löst oder verschiebt, da sonst die Positionierungsmaße die Toleranzgrenzen überschreiten und die Chargen fehlerhafte Produkte enthalten.
Die gestanzten (gebohrten) Flachstangen aus Federstahl sind ordentlich zu stapeln. Eine willkürliche Platzierung, die zu Oberflächenbeschädigungen führen kann, ist verboten. Die Prüfzeichen sind anzubringen und die Arbeitsübergabekarten aufzukleben.
4. Inspektionsstandards:
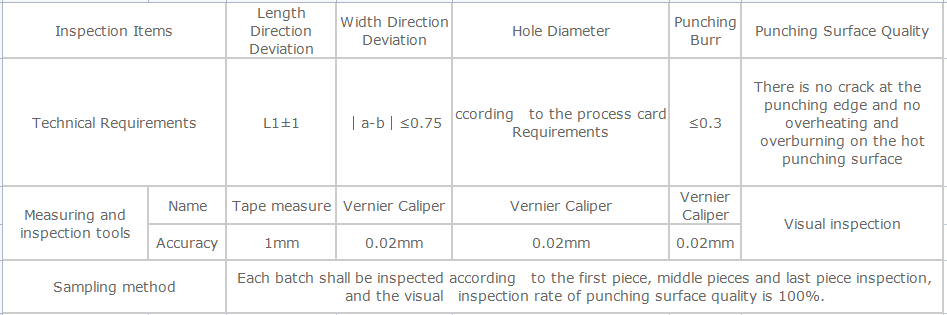
Messen Sie die Löcher gemäß Abbildung 1 und Abbildung 2. Die Prüfnormen für das Stanzen und Bohren sind in Tabelle 1 unten aufgeführt.
Veröffentlichungsdatum: 27. März 2024


